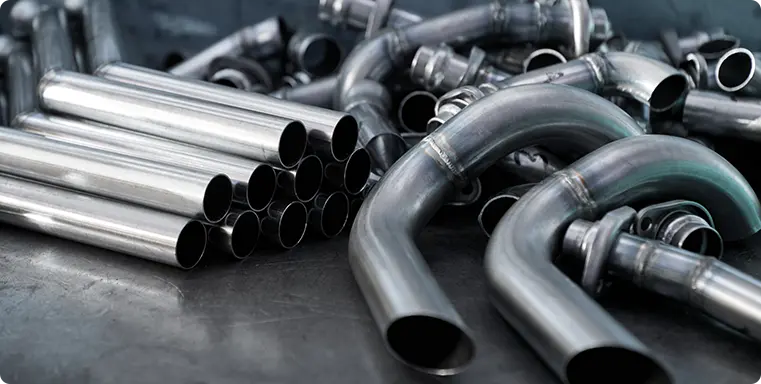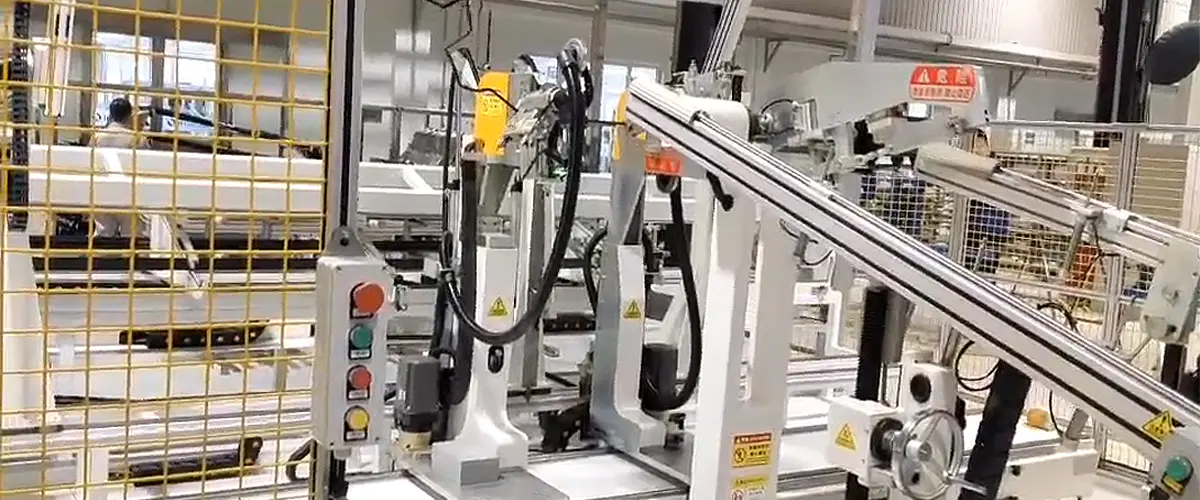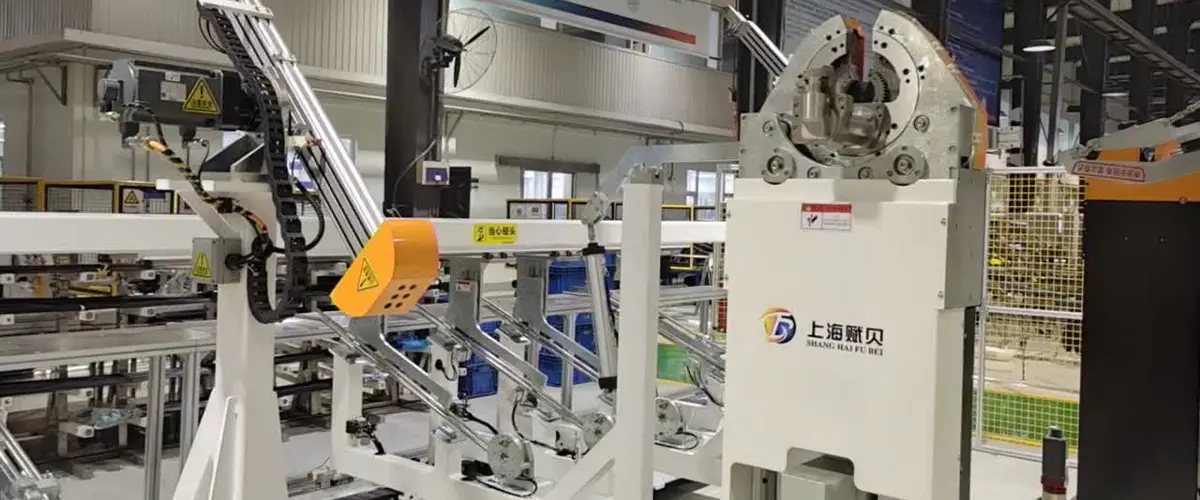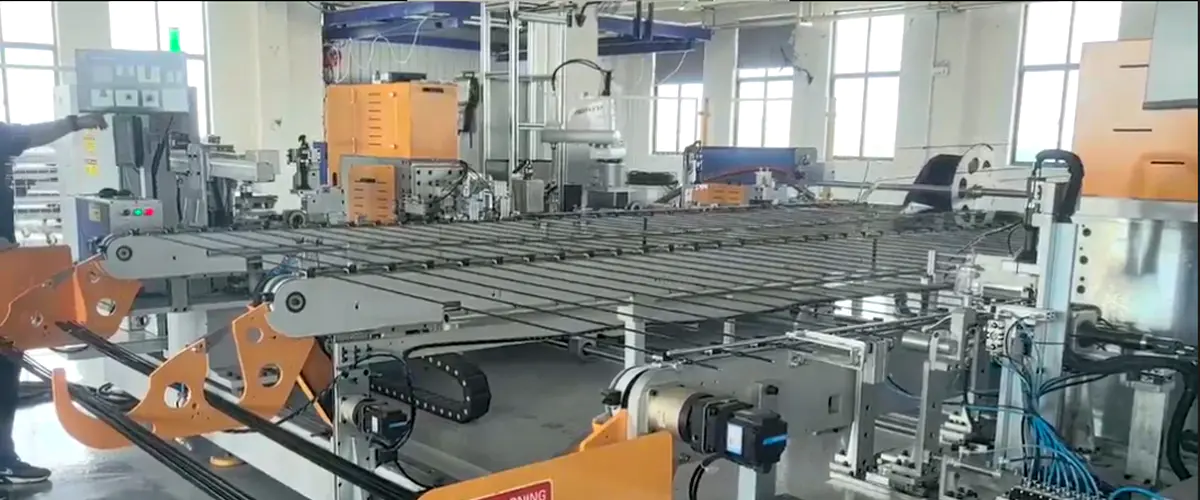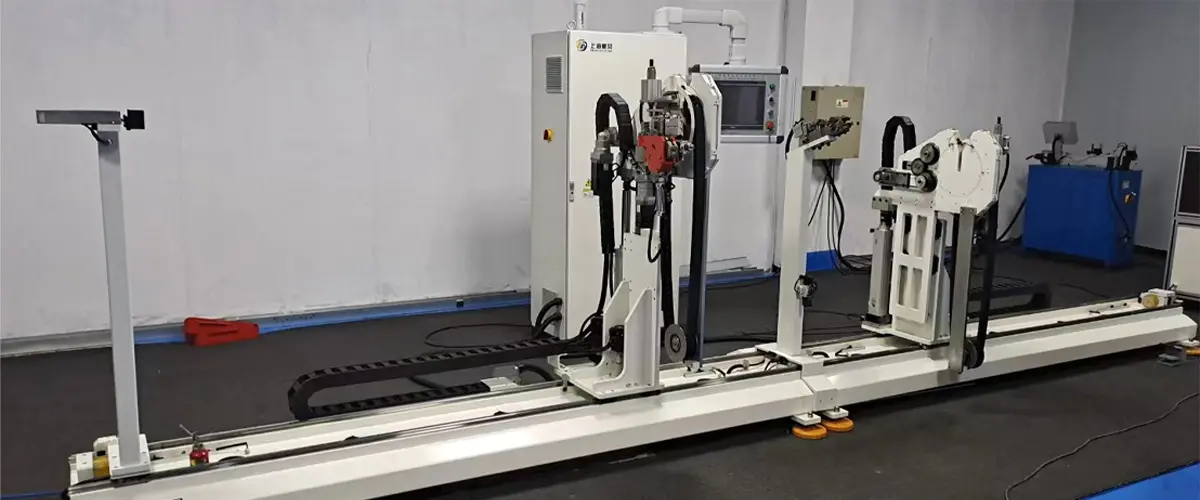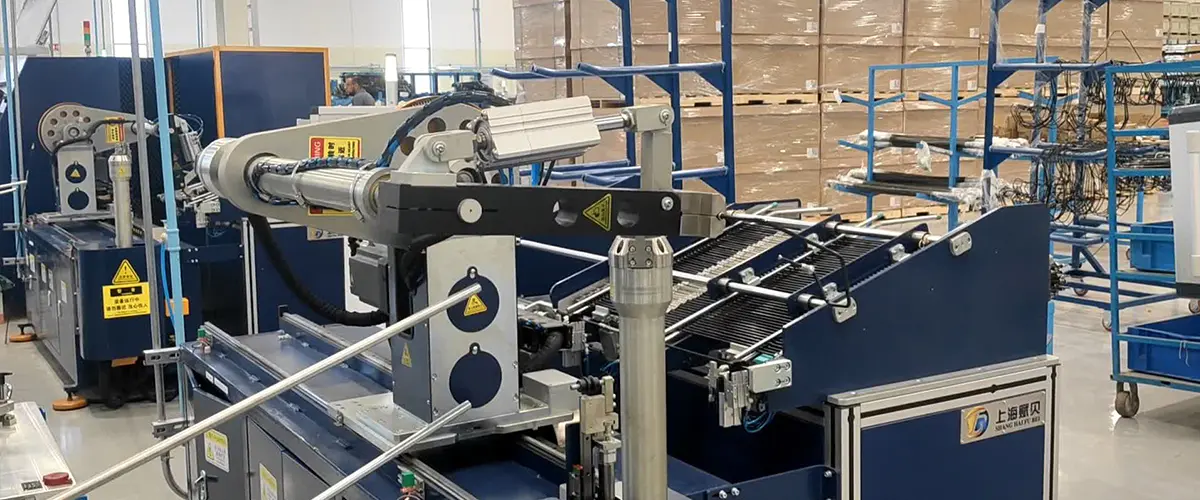


Cette ligne automatisée flexible est conçue pour les pièces de tubes nécessitant des opérations différentes à chaque extrémité : intégrant le chargement automatique, le formage de la première extrémité, le cintrage des tubes, le formage de la seconde extrémité et le déchargement dans une séquence de production continue et entièrement automatisée.
Traitement final différencié : Contrairement aux lignes de production symétriques, ce système est configuré pour effectuer des opérations distinctes aux extrémités gauche et droite de chaque tube en une seule passe de production. Cela le rend bien adapté aux composants où chaque extrémité remplit une fonction de connexion ou d'étanchéité différente, nécessitant une géométrie de formage différente de chaque côté – une exigence courante dans les conduites de frein, les conduites de carburant et les tubes de circuits hydrauliques.
Entrée manuelle minimale : La seule étape manuelle de tout le processus est le chargement initial du tube. Une fois placée, la pièce subit automatiquement toutes les opérations ultérieures de formage, de pliage et de déchargement. Cette approche préserve la flexibilité dans l'acceptation de tubes de dimensions variables ou irrégulières tout en minimisant l'implication de la main-d'œuvre tout au long du cycle de production.
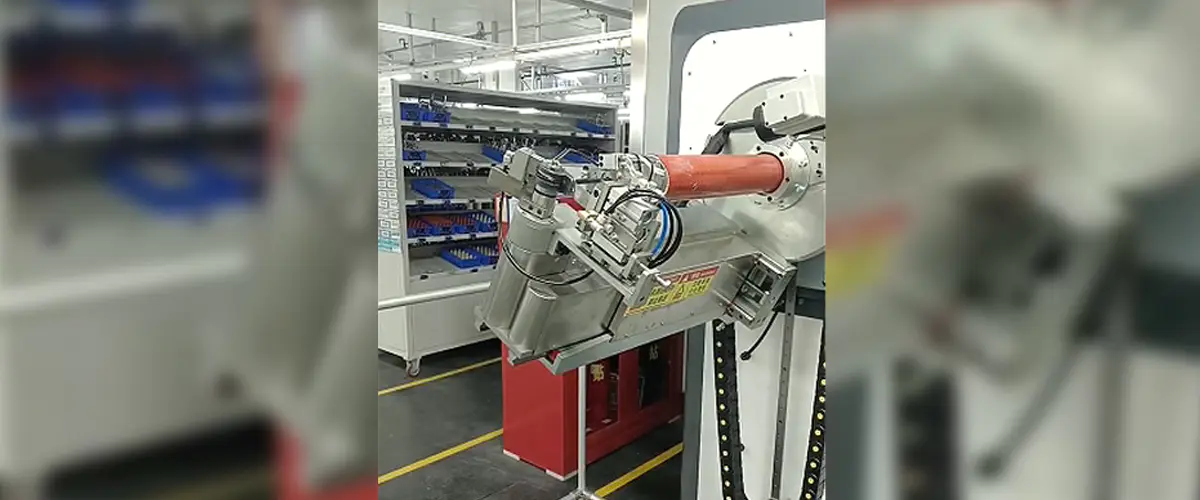
Transfert inter-stations à bras robotisé : Parce que les tubes traités par cette ligne sont souvent de forme irrégulière ou ont des profils qui ne conviennent pas aux convoyeurs standards ou aux goulottes gravitaires, un bras robotisé assure le transfert entre les stations. Le bras robotique s'adapte à la géométrie de chaque tube, garantissant un positionnement sûr et reproductible à chaque poste de travail sans marquer ni déformer la surface de la pièce.
Station de pliage intégrée : En plus du formage des deux extrémités, la ligne comprend une station de cintrage de tubes qui façonne le corps du tube selon le profil tridimensionnel requis. Cela permet de réaliser des pièces complexes multi-opérations en un seul passage, éliminant ainsi le besoin d'acheminer le travail entre des machines de formage et de pliage distinctes.
Changement basé sur une recette : Tous les paramètres du processus sont stockés sous forme de recettes nommées. Le passage à un numéro de pièce différent nécessite uniquement la sélection d'une recette, après quoi le système reconfigure automatiquement tous les axes et paramètres de processus. Cela minimise les temps d'arrêt du changement et réduit le risque d'erreur humaine lors de la configuration.
Capacité de fonctionnement autonome : Bien que la ligne soit conçue pour s'intégrer dans des environnements de fabrication plus larges, elle est également capable de fonctionner comme une machine autonome. Cela donne aux fabricants la flexibilité de le déployer de manière indépendante lorsque les volumes de production ou les exigences de flux de travail ne justifient pas encore une intégration complète de la ligne, et de l'étendre ultérieurement si nécessaire.
Faible dépendance au travail : Avec une intervention manuelle limitée à l'étape de chargement initiale, la ligne fonctionne avec un très faible encombrement de l'opérateur. Cela réduit le coût de main-d'œuvre unitaire et supprime la variabilité que la manipulation manuelle aux étapes intermédiaires introduirait autrement dans le processus.