

Accueil / Produits / Machine à cintrer les tubes / Machine à cintrer les tubes en nylon / Machine à cintrer les tuyaux PA
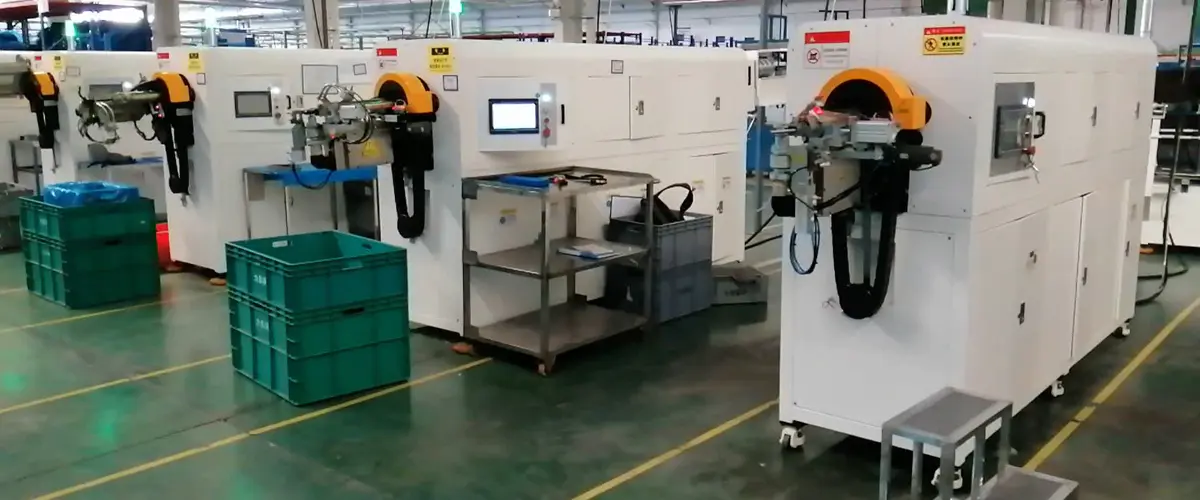
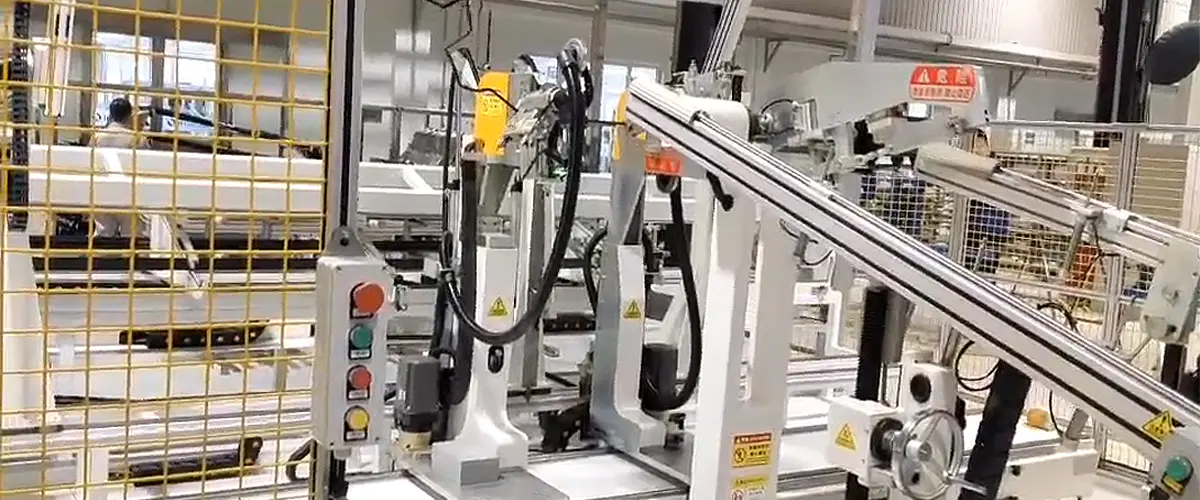
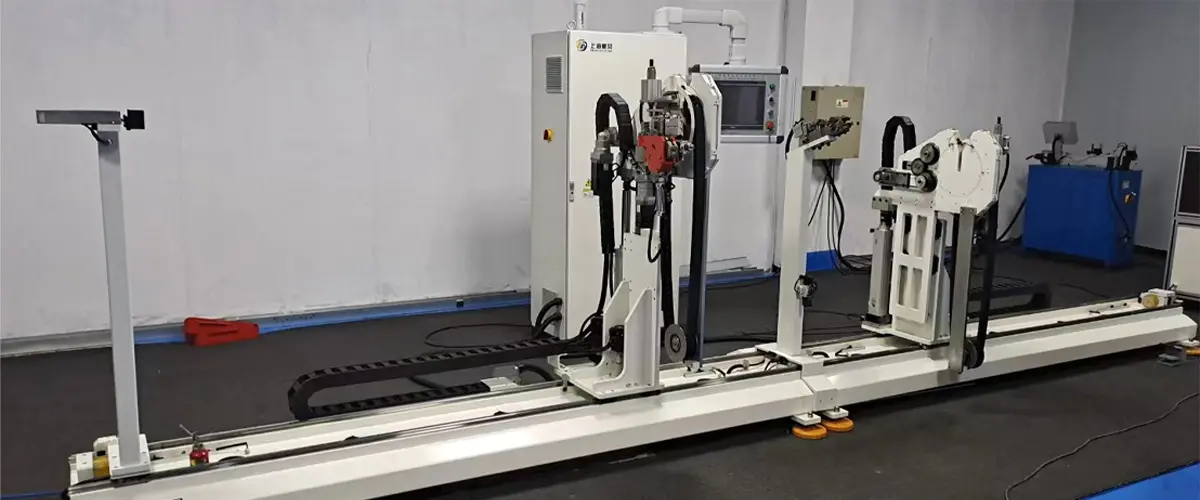
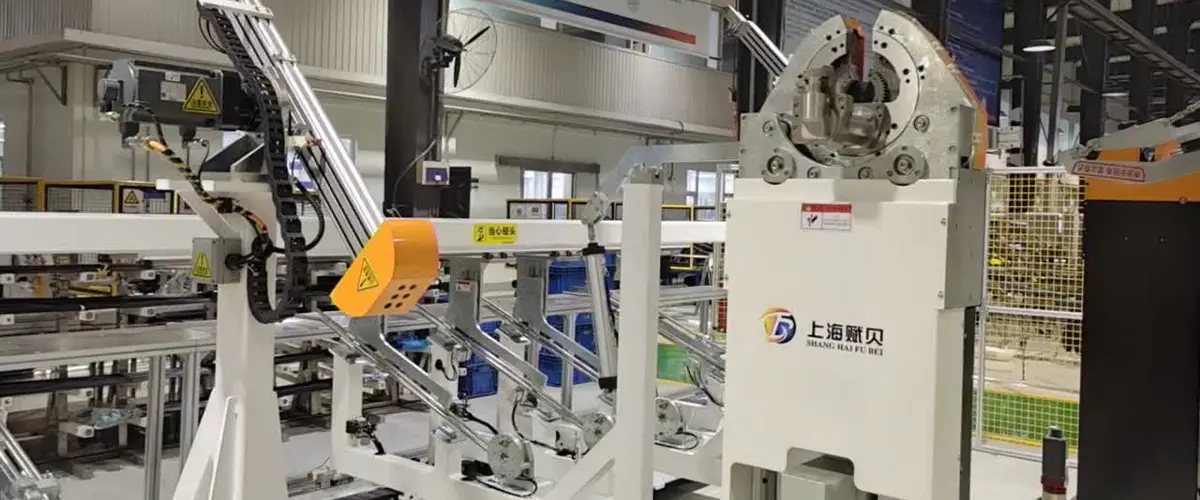
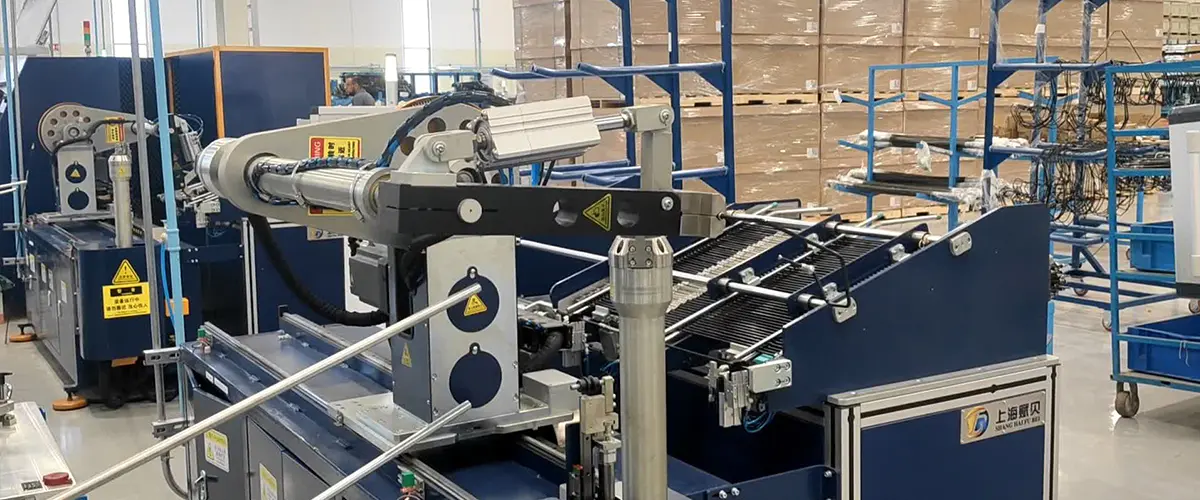
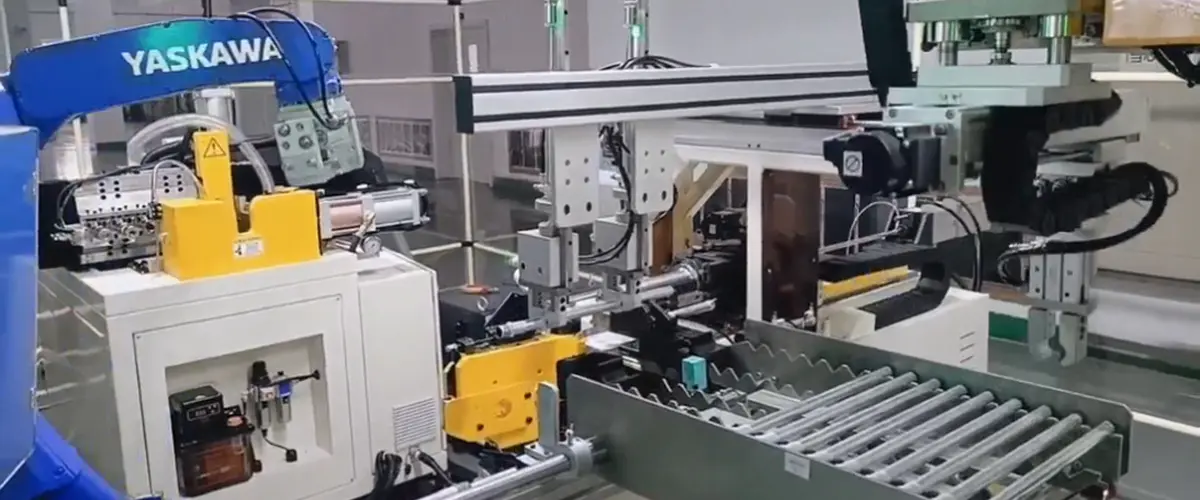
Le traitement des tubes en nylon tels que le PA6 ou le PA66 nécessite une gestion thermique précise : le matériau doit atteindre une plage de température spécifique pour se former proprement et doit être refroidi rapidement après le pliage pour conserver sa forme. Les équipements traditionnels séparent ces étapes, créant une incohérence thermique et prolongeant les temps de cycle. Cette machine intègre les trois phases (chauffage, pliage et refroidissement) en un seul processus continu.
Système de chauffage intégré : Un cylindre chauffant électrique contrôlé avec précision (puissance maximale : 6,5 kW) fournit une chaleur constante et uniforme au tube avant de le plier. La régulation de la température est maintenue tout au long de la phase de chauffage pour maintenir le matériau dans la plage de 80 à 125 °C appropriée pour le PA6, le PA66 et les qualités similaires, évitant ainsi à la fois le sous-chauffage (qui provoque des fissures) et la surchauffe (qui dégrade la résistance du matériau).
Refroidissement immédiat après pliage : Le système de refroidissement par air intégré s'active immédiatement après le cintrage, bloquant le tube dans sa forme formée avant que la récupération thermique puisse introduire un écart d'angle ou de géométrie. Cette étape de refroidissement intégrée est ce qui rend la géométrie de sortie de la machine fiable et reproductible – un avantage significatif par rapport aux approches manuelles ou multistations où le temps et les conditions de refroidissement sont plus difficiles à contrôler.
Servo double alimentation pour une précision multi-courbure : Le mécanisme à double alimentation servo-entraîné fait avancer le tube avec une tolérance de longueur d'alimentation de ± 1,5 mm, prenant en charge des opérations séquentielles multi-courbes en un seul cycle de chargement. Une précision d'avance constante signifie que la distance entre les points de pliage reste contrôlée même sur des profils de tubes complexes.
Vitesse du cycle : Les opérations de pliage individuelles s'effectuent en seulement 0,1 seconde, avec une plage pratique de 0,1 à 8 secondes en fonction de la géométrie du tube, offrant ainsi une flexibilité pour les programmes de pièces simples et complexes.
Efficacité de production : Par rapport aux équipements multi-étapes conventionnels, cette machine offre une amélioration de plus de 50 % de l'efficacité globale de la production et réduit le temps d'inactivité entre les processus d'environ 30 % dans les scénarios par lots. Ces gains sont directement applicables aux applications à grand volume telles que les conduites de refroidissement automobiles, le routage des flexibles de frein et les tubes de circuits pneumatiques.
Cohérence de la qualité de bout en bout : Le chauffage, le pliage et le refroidissement s'effectuant tous au sein d'une seule cellule automatisée, la qualité des pièces ne dépend plus de la rapidité ou du soin apporté aux transferts manuels entre les stations. Chaque tube du lot subit le même profil thermique et les mêmes conditions de formage, ce qui se traduit par une cohérence dimensionnelle plus stricte et des taux de rejet plus faibles.