Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Cintreuse de tubes à double tête entièrement automatique : un guide d'achat pratique
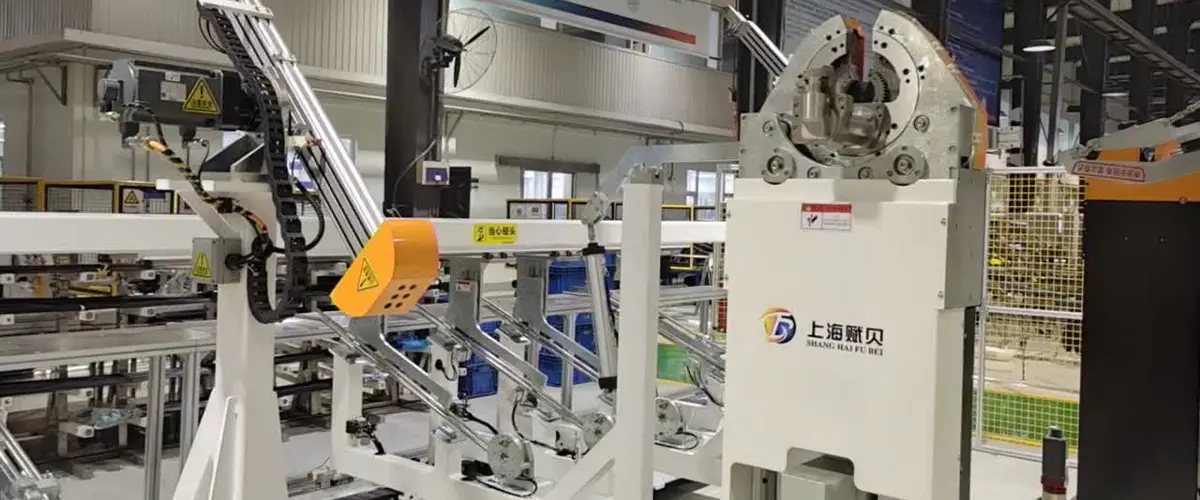
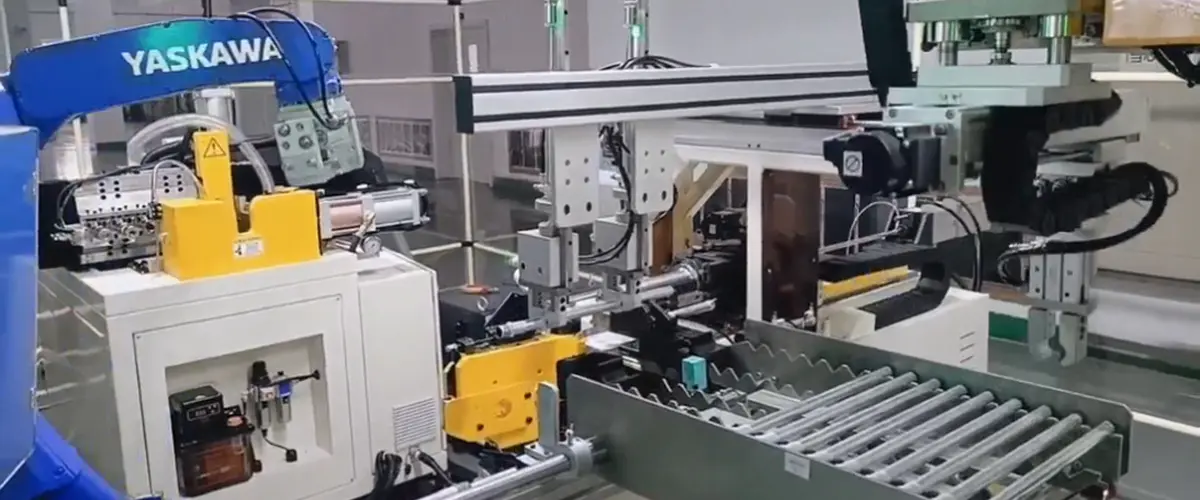
Une cintreuse de tubes à double tête entièrement automatique a tendance à changer un atelier de manière silencieuse plutôt que radicale. Au lieu qu'un opérateur alimente une seule tête un cintrage à la fois, deux têtes de cintrage travaillent sur le même tube - parfois au sein du même cycle - tandis que la machine gère seule l'alimentation, la rotation et le positionnement. Pour quiconque produit des assemblages de tubes reproductibles en volume, le gain réel n’est pas un chiffre sur une fiche technique. C'est le rythme régulier que la machine apporte en termes de débit, de taux de rebut et de personnel.
Ce qui suit est un aperçu pratique de la façon dont ces machines sont construites, de ce que les spécifications signifient réellement dans la production quotidienne et de ce qui mérite d'être vérifié avant de choisir une configuration.
L'expression est utilisée de manière vague dans le commerce. Sur une cintreuse hydraulique à double tête, les deux têtes peuvent bouger ensemble, mais l'opérateur charge quand même le tube, le pousse jusqu'en butée et déclenche chaque cintrage. Une machine véritablement automatique ferme cette boucle. Les axes d'alimentation et de rotation servocommandés indexent le tube entre les coudes, les têtes sont programmées pour la compensation d'angle et de retour élastique, et une recette stockée reproduit toute la séquence en appuyant simplement sur un bouton.
En pratique, trois capacités distinguent les équipements automatiques des équipements semi-automatiques :
Lorsque les trois sont présents, la même machine peut exécuter un seul numéro de pièce et se déplacer entre une famille de pièces similaires sans qu'une main expérimentée ne recompose chaque axe. Cette flexibilité vaut souvent plus que la durée de cycle nominale, en particulier dans les usines fonctionnant en lots mixtes.
Si le cintrage de tubes est encore nouveau pour votre équipe, notre guide en langage simple sur comment fonctionne une cintreuse de tubes couvre les principes fondamentaux de l'outillage, du serrage et de la géométrie de pliage avant de commencer à comparer des modèles.
Deux têtes sur un lit semblent simples, mais la façon dont elles sont liées définit ce que la machine peut produire. Cette relation mérite d’être identifiée dès le début, car elle est beaucoup plus difficile à modifier ultérieurement qu’une option de contrôle ou un ensemble d’outils.
Toutes les conceptions à double tête ne plient pas les deux extrémités en même temps. Certaines machines reflètent les têtes pour produire des pièces symétriques en un seul cycle : guidons, cadres de siège, formes en U simples, lignes de fluide symétriques. D'autres gardent les têtes indépendantes, de sorte que les coudes gauche et droit peuvent différer en angle et en plan de pliage. Les deux sont légitimement « à double tête », mais ils résolvent des problèmes différents.
La limite pratique sur de nombreuses pièces est la géométrie plutôt que le tonnage. Le deuxième coude peut tenter de traverser le premier, ou le tube peut encrasser le corps de la tête à mi-cycle. Les constructeurs contournent ce problème avec l'espacement des têtes, la longueur des bras de pliage réglables et un séquençage minutieux de l'ordre de pliage. Si votre pièce présente des distances centre à centre étroites, soulevez-la dès le début de la conversation : un examen du dessin de dix minutes peut vous épargner des mois de solutions de contournement.
Deux coudes sur un tube signifient deux risques d'erreur. La servocommande, un cadre rigide et un serrage reproductible maintiennent stable la distance entre les virages, qui est précisément la dimension qui localise la pièce dans le véhicule ou l'assemblage. La cohérence est ici ce qui différencie une machine qui semble bonne lors d'une démonstration d'une machine qui maintient la tolérance au cours de la quarante semaine.
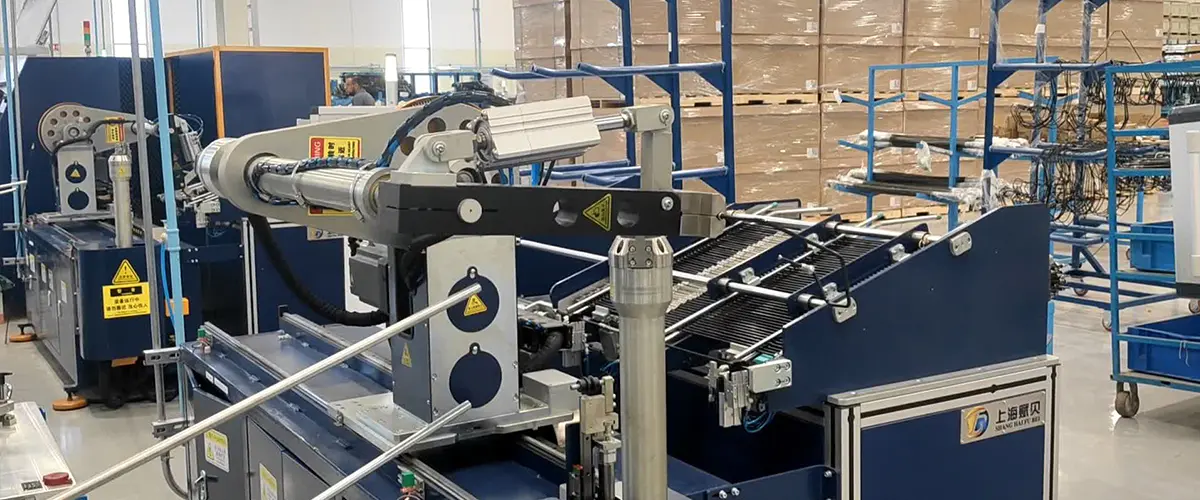
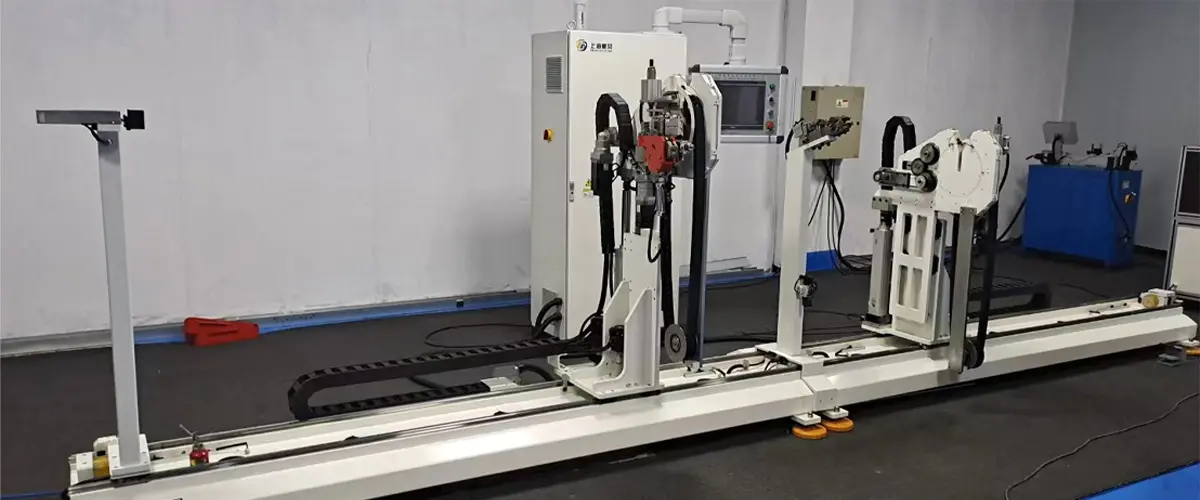
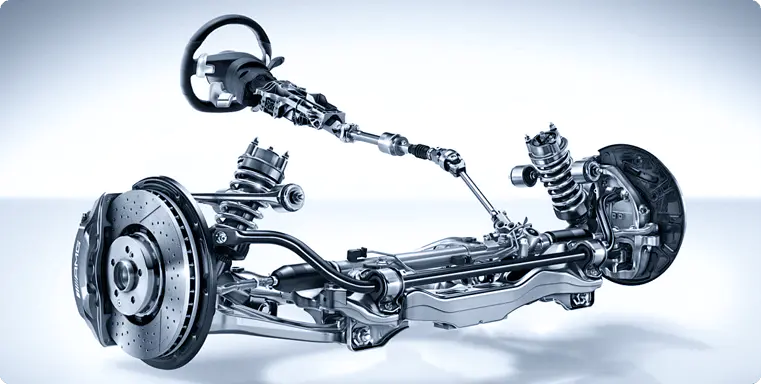 Cintreuse de tuyaux à double tête entièrement automatique Conçue pour la production sans surveillance et en grand volume de tubes d'une longueur de 1 000 à 5 000 mm, cette cintreuse CNC à double tête entièrement automatique gère le processus complet... Voir le produit →
Notre propre machine à double tête entièrement automatique a été développée précisément autour de cette question : comment maintenir deux virages cohérents pendant que l'opérateur se contente de superviser.
Les numéros de modèle varient d'un constructeur à l'autre, mais la comparaison sous-jacente se résume généralement à trois classes de machines. Le tableau ci-dessous est une manière simplifiée de placer une machine candidate avant de consulter sa fiche technique détaillée.
| Ce que tu compares | Double tête hydraulique | CNC double tête | Double tête entièrement automatique |
|---|---|---|---|
| Réglage de l'angle de pliage | Arrêts ou cadrans manuels | Programmé par axe | Programmé avec compensation |
| Alimentation et rotation du tube | Géré par l'opérateur | Partiellement alimenté | Boucle fermée servo-indexée |
| Changement | Long, dépendant de l'outillage | Plusieurs minutes | Rappel de recette, généralement quelques minutes ou moins |
| Rôle de l'opérateur | Charge et déclenche chaque virage | Charge et confirme le cycle | Supervise et réapprovisionne les stocks |
| Meilleur ajustement | Faible volume, pièces simples | Lots mixtes | Assemblages répétables et à volume plus élevé |
Au-delà de cela, quatre chiffres déterminent si une machine convient à vos pièces : le diamètre maximum du tube, l'épaisseur de paroi pour le matériau que vous utilisez réellement, le plus petit rayon central disponible avec votre outillage et la distance utilisable entre les deux têtes.
Le cintrage à double tête est optimal lorsqu'une pièce comporte deux coudes qui doivent s'accorder l'un avec l'autre - généralement des tubes de petit diamètre dans le secteur automobile. Les conduites de frein, les conduites de carburant et de vapeur, les conduites de climatisation, les cadres de siège et les mains courantes entrent tous dans cette catégorie, et tous punissent les incohérences ultérieures lors de l'assemblage.
La production de conduites de frein est un bon exemple de la complexité de cette application. Les diamètres sont petits, les rayons sont serrés et chaque ligne doit s'accoupler proprement avec ses raccords après l'évasement. Une machine qui maintient la longueur de coupe et la position de pliage garantit l’honnêteté de l’ensemble des opérations en aval.
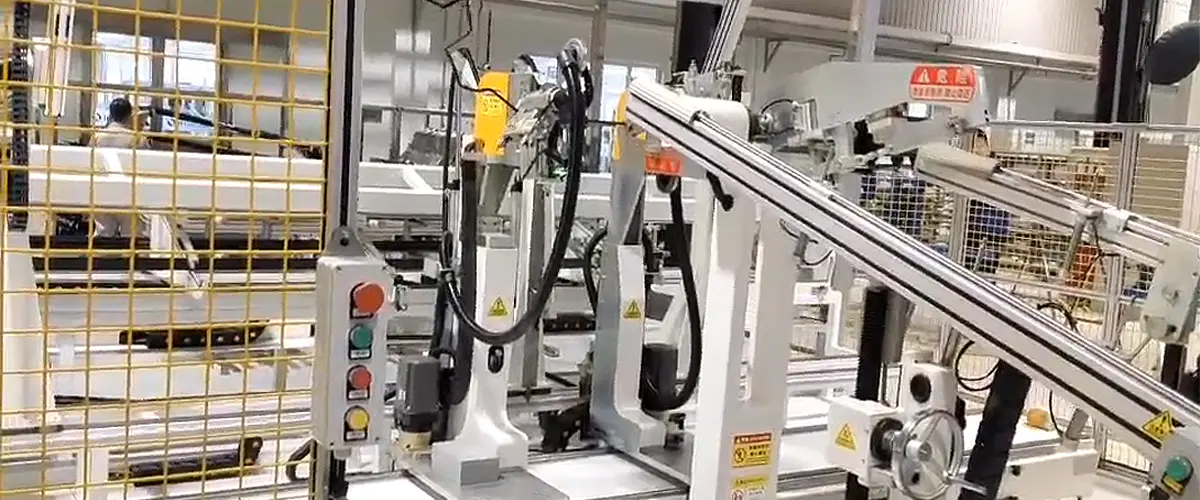
Cintreuse de tuyaux à double tête pour tuyaux de frein Synchronisation à deux stations : éliminer les goulets d'étranglement en matière de productivité Les conduites de frein sont généralement des tubes longs et minces, comme les conduites de frein automobiles. Si conventionnel... Voir le produit → C'est le raisonnement derrière notre cintreuse à double tête pour conduites de frein : deux cintrages contrôlés, un positionnement répétable et un cycle qui ne dépend pas du degré de fatigue de l'opérateur à la fin d'un quart de travail.
Les tuyaux de climatisation automobile constituent un autre foyer naturel pour cette classe d’équipement. Les lignes sont longues, le routage est complexe et la séquence de pliage doit respecter à la fois le jeu sous le capot et les ferrures à chaque extrémité. Lorsque les volumes le justifient, la cintreuse devient une station dans une ligne plutôt qu'une machine autonome.
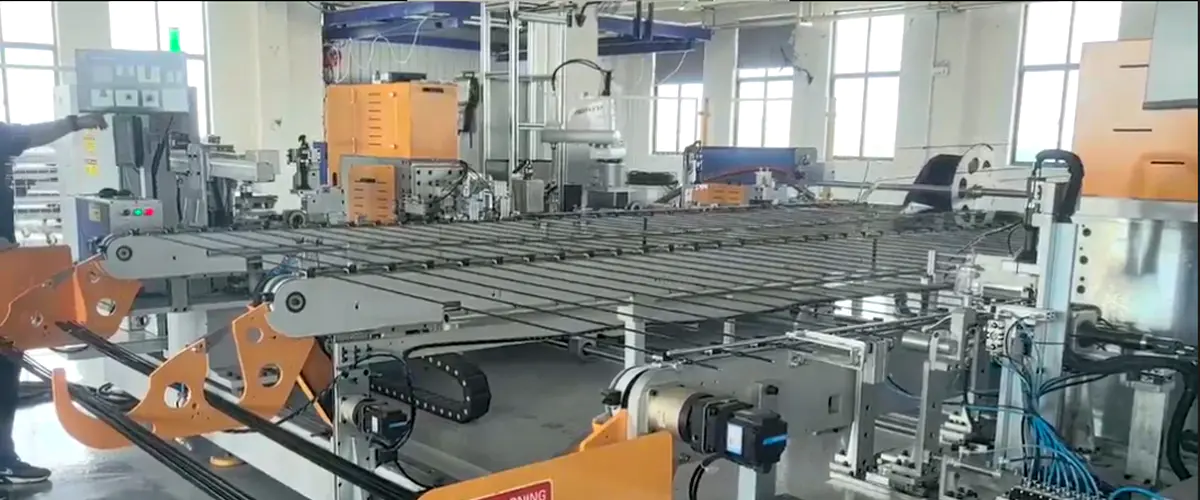
Ligne de formage automatique de tuyaux de climatisation La ligne intégrée combine le chargement, le formage des extrémités, le pliage et le déchargement avec un transfert robotisé et un changement basé sur des recettes pour diverses pièces de tubes. Voir le produit → C'est la direction que prend notre ligne de formage automatique de tubes de climatisation, et elle reflète un point plus large : un cintreur vit rarement seul. Il se situe entre la découpe, le formage des extrémités, l'évasement, le sertissage et les tests d'étanchéité. Lorsque ces stations sont spécifiées ensemble, la manipulation des pièces entre elles (sans se plier) s'avère généralement être le coût caché le plus important.
Les matrices de pliage, les matrices d'essuyage, les mandrins et les pinces s'usent, et leur état apparaît dans la pièce bien avant qu'elle n'apparaisse sur l'écran de contrôle. Demandez à n'importe quel constructeur comment l'outillage est modifié, comment il est calé ou ajusté et comment l'usure est surveillée. Une machine dotée d'excellents axes et d'un accès difficile aux outils vous coûtera plus en minutes perdues qu'en temps de cycle.
La programmation mérite le même examen. Un bon système de recettes permet de créer une nouvelle pièce à partir d'un dessin ou d'un modèle 3D en une courte session, puis de l'affiner une fois et de la réutiliser pour toujours. Une mauvaise documentation impose discrètement chaque configuration future, alors demandez à voir un véritable écran de programme et la feuille de configuration qui l'accompagne.
Avant de comparer les citations, rassemblez ce qui suit. Cela raccourcit considérablement la conversation et vous donne généralement une réponse plus honnête.
Les machines livrées avec une routine de configuration claire ont tendance à être productives en quelques jours. Les machines livrées avec un manuel et une poignée de main prennent plus de temps, quelle que soit la qualité du matériel.
La plupart des arrêts imprévus ont pour origine une petite liste : lubrification du mandrin, usure de la matrice par racleur, serrage des pinces et calibrage de la longueur d'avance après un choc violent. Un contrôle quotidien des trois premiers et une revue mensuelle du quatrième permettra d'éviter la majorité d'entre eux. Les alarmes de servo, lorsqu'elles apparaissent, sont généralement le symptôme d'un problème mécanique plutôt que la cause : un mandrin sec ou une matrice mal alignée déclenchera un axe bien avant que quoi que ce soit ne se brise.
Les constructeurs qui fournissent la machine doivent également être en mesure de vous indiquer les pièces d'usure, leur durée de vie prévue et comment les commander. Cette seule conversation en dit long sur la façon dont l’équipement a été conçu.
Shanghai Fubei Electromechanical Equipment construit des équipements de traitement de tubes depuis 2012, dans le district de Songjiang à Shanghai. La gamme de produits s'étend des cintreuses à tête simple et double tête aux machines à tubes en nylon et PA, en passant par les équipements de formage d'extrémités de tubes, les machines de chanfreinage, de filage et de sertissage, ainsi que les lignes de formage complètes pour les applications automobiles. La servocommande et la commande informatique se trouvent en dessous de la majeure partie.
Ce qui compte le plus dans l'utilisation quotidienne, c'est que la même équipe gère la machine, l'outillage et l'intégration de la ligne. Lorsqu’une pièce ne se comporte pas bien – un rayon tenace, un retour élastique qui ne s’installe pas, un virage qui s’encrasse sa propre tête – il est utile de parler aux personnes qui construisent l’ensemble du système plutôt qu’à une station isolée. Vous pouvez en lire davantage sur notre parcours et notre façon de travailler si cette approche convient à la façon dont vous achetez du matériel.
Le moyen le plus rapide d'obtenir une réponse utile sur une cintreuse de tubes à double tête entièrement automatique est d'envoyer des dessins plutôt que des questions abstraites. Le diamètre du tube, l'épaisseur de la paroi, le matériau, les rayons requis et la partie la plus dure de la famille nous en disent plus en cinq minutes qu'une longue discussion sur les spécifications. À partir de là, nous pouvons dire clairement quelle configuration convient, quelles fonctionnalités vous pouvez ignorer et où les véritables contraintes de votre part sont susceptibles de se situer – que vous finissiez ou non par acheter chez nous.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Bâtiment A, n° 299 Tangming Road, zone industrielle de Shihudang, district de Songjiang, Shanghai, Chine
Copyright© Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Réservé Usine automatisée d’équipement de traitement de tuyaux