

Accueil / Produits / Machine à cintrer les tubes / Machine à cintrer les tubes en nylon / Machine à cintrer les tubes en nylon
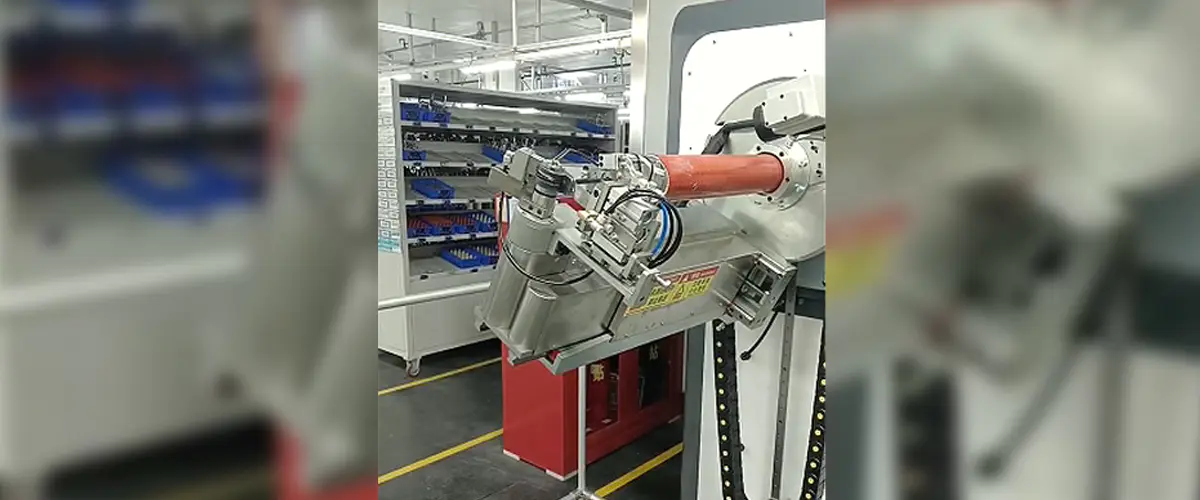
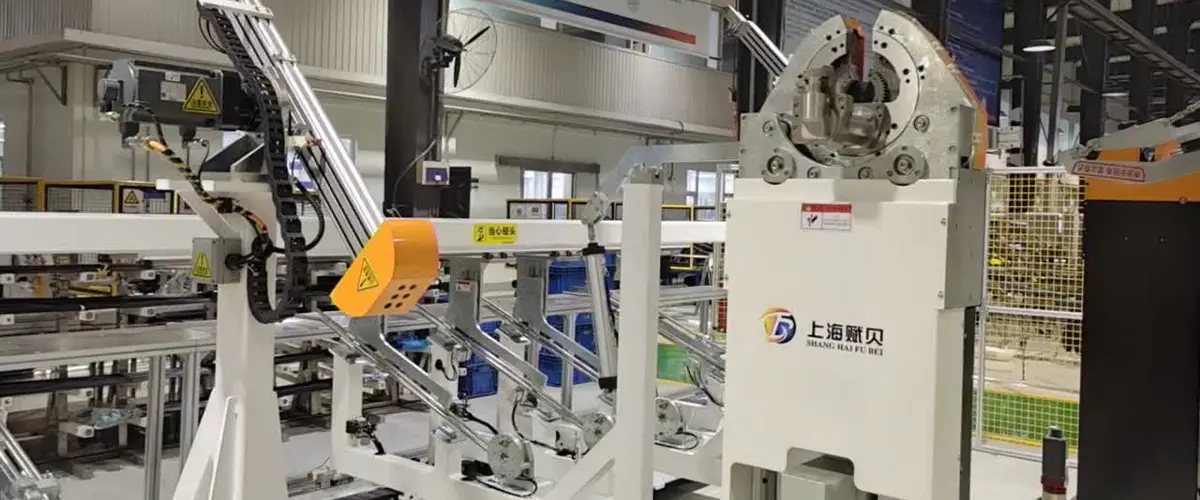
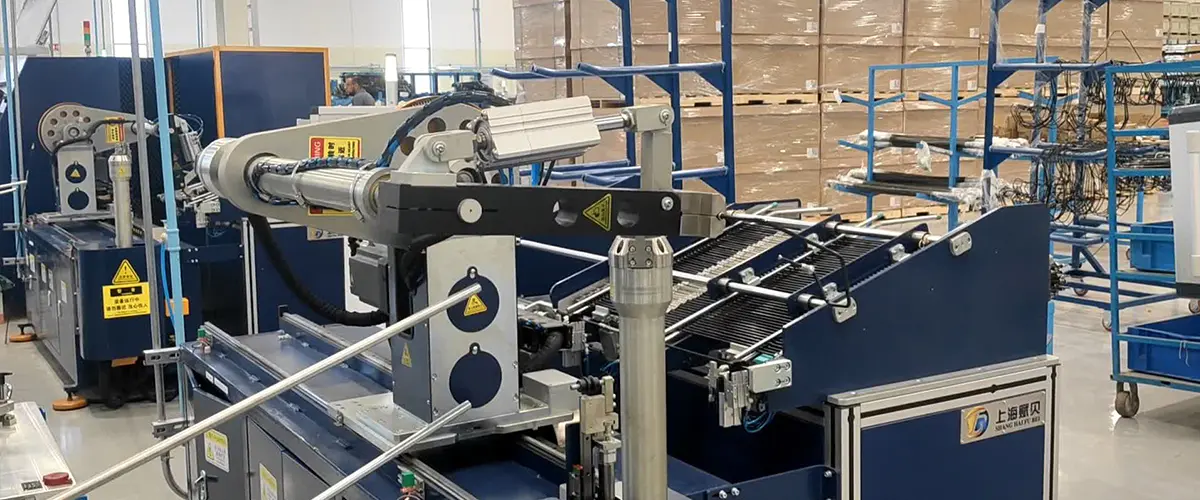
Les tubes en nylon, y compris les matériaux PA6 et PA66, doivent être ramollis à la chaleur avant de pouvoir être formés sans fissures ni déformations inégales. Le traitement traditionnel nécessite des étapes distinctes de chauffage, de pliage et de refroidissement, ce qui crée un temps d'attente entre les étapes et risque de problèmes de qualité chaque fois que le tube perd de la température pendant le transfert. Cette cintreuse de tubes en nylon élimine ces vulnérabilités grâce à une conception de chauffage-cintrage-refroidissement entièrement intégrée.
Contrôle thermique de précision : La machine est équipée d'un cylindre chauffant électrique à température contrôlée avec précision d'une puissance maximale de 6,5 kW, maintenant des températures de tube stables et continues tout au long du processus. Le système de chauffage couvre la plage de 80 à 125 °C requise par le PA6, le PA66 et les matériaux en nylon similaires, garantissant que le tube atteint une température de formage constante sans surchauffe, ce qui peut dégrader les propriétés du matériau.
Refroidissement rapide après pliage : Après l'opération de pliage, un système de refroidissement par air intégré ramène rapidement le tube à une température stable, fixant la forme formée en place avant que le retour élastique ne puisse se développer. Cette capacité de réglage rapide est essentielle pour maintenir des angles de pliage précis et une répétabilité dimensionnelle tout au long d’un cycle de production.
Temps de cycle rapides : Le temps de cycle pour un seul cintrage varie de 0,1 à 8 secondes en fonction de la géométrie du tube et des spécifications du matériau, permettant un débit rapide même sur les pièces comportant plusieurs cintrages.
Système servo à double alimentation : L'avancement du tube est géré par un système à double alimentation servo-entraîné avec une tolérance de longueur d'alimentation de ± 1,5 mm. Ce niveau de précision d'alimentation permet un traitement continu de plusieurs cintrages dans un seul cycle de chargement de tube, maintenant les erreurs de longueur cumulées dans des limites acceptables, même sur les pièces comportant de nombreux points de pliage.
Gains d'efficacité mesurables : Par rapport aux configurations multi-étapes conventionnelles, cette machine améliore l’efficacité globale de la production de plus de 50 %. Dans la production par lots, le temps d'attente entre les étapes est réduit d'environ 30 %, ce qui en fait une solution pratique pour les demandes de volumes élevés de conduites de fluides automobiles, de composants pneumatiques et d'applications associées.
Qualité constante : Grâce à un processus unifié En consolidant le chauffage, le pliage et le refroidissement au sein d'un seul flux de travail automatisé, la machine supprime la variation de température introduite par le transfert manuel des tubes entre des postes de travail distincts. Le résultat est un environnement thermique plus prévisible pour chaque pièce, ce qui se traduit directement par une cohérence plus stricte entre les lots finis.