Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Équipement de traitement automatisé de tuyaux : guide de l'acheteur pour la sélection des machines
L’équipement automatisé de traitement des tuyaux n’est pas une seule machine ; il s'agit d'une décision sur le nombre d'étapes de la production de tubes qui peuvent être exécutées sans mesure ni ajustement manuels. Le meilleur moment pour automatiser est lorsque la géométrie de votre pièce est stable, que vos volumes justifient un cycle plus rapide et que votre problème de qualité vient de la manipulation humaine. Cet article explique ce que comprend réellement la catégorie d'équipement, comment choisir entre les machines autonomes et les lignes automatiques et comment réduire le risque d'acheter une mauvaise configuration.
Équipement de traitement automatisé des tuyaux couvre les machines qui forment, coupent, plient ou préparent les extrémités de pièces rondes creuses sous contrôle programmatique. Il comprend des cintreuses de tubes CNC, des cintreuses à double tête, des cintreuses à tête unique, des formeuses d'extrémité, des machines à chanfreiner, des machines à filer et des machines à sertir. Il comprend également des lignes intégrées dans lesquelles un tube est chargé à partir d'un faisceau, plié, formé et déchargé sans qu'un opérateur ne le touche.
Trois opérations sont les plus importantes dans la production automobile et CVC : le cintrage modifie la trajectoire du tube ; la formation d'extrémité crée une bride, un cordon ou un diamètre réduit afin qu'un tuyau ou un raccord puisse être fixé ; et la coupe ou le chanfreinage détermine la propreté avec laquelle le tube entre dans la station suivante. L'équipement automatisé contrôle ces étapes avec des servomoteurs, des programmes stockés et des capteurs. C’est ce qui le différencie d’une cintreuse manuelle ou d’un outil de chanfreinage portatif.
| Catégorie d'équipement | Opérations typiques | Considération clé |
|---|---|---|
| Cintreuses de tubes | Pliage simple ou double tête, commande CNC | Une seule machine peut-elle couvrir tous les rayons de courbure de votre famille de pièces ? |
| Machines à former les extrémités et à chanfreiner | Évasement, perlage, réduction, chanfreinage | Les extrémités des tubes sont-elles prêtes à être raccordées avant l'assemblage ? |
| Lignes de production automatiques | Alimentation, pliage, formage, déchargement | Avez-vous besoin d’un flux continu pour supprimer les tampons ? |
Utilisez ce tableau comme point de départ et non comme spécification finale. La disposition exacte dépend du diamètre du tube, de l'épaisseur de la paroi, du matériau et du rayon de courbure.
Les équipements automatisés de traitement des tubes sont souvent vendus en fonction du nombre d'axes CNC, mais la qualité du résultat dépend de la force de serrage, du matériau de la matrice de pliage, du support du mandrin et de l'alignement de l'outillage. Les tubes à paroi mince nécessitent un mandrin pour éviter les plis et l'effondrement sur le rayon intérieur. L'acier et l'aluminium à haute résistance nécessitent un cadre rigide qui respecte les tolérances sans déformation. Demandez une tolérance réalisable sur l’angle de pliage, le plan et la longueur d’extrémité. Les attentes courantes en matière de cintrage de tubes automobiles sont d'environ ±0,1° en angle et ±0,1 mm en position, mais ces valeurs nécessitent un outillage et une configuration correcte de l'opérateur.
Le matériau modifie également la configuration de la machine. Un tube en nylon ou PA se comporte différemment d'une conduite de frein en acier. Le pliage du nylon nécessite une pression plus faible et une géométrie de mandrin ou de matrice différente pour éviter les endroits plats. Si votre produit comprend des tubes en plastique, votre liste d'équipement doit inclure des outils de pliage dédiés ou une machine avec des paramètres réglables.
Les opérations finales sont tout aussi importantes que les virages. L'évasement, le perlage et le chanfreinage se produisent une fois le tube plié. Si vous automatisez la cintreuse tout en préparant les extrémités à la main, la qualité de l'assemblage en souffrira quand même. Les lignes automatisées résolvent ce problème en intégrant les opérations, tandis que les machines autonomes peuvent obtenir le même résultat avec une meilleure planification et une meilleure gestion.
La plupart des erreurs d'approvisionnement se produisent parce que l'acheteur commence avec un type de machine plutôt qu'une famille de pièces. Posez d’abord ces trois questions.
Les tubes courbés simples avec un ou deux coudes du même côté peuvent être manipulés par une machine monotête. Les pièces qui nécessitent des coudes aux deux extrémités sont mieux adaptées à une machine à double tête, car les deux côtés restent coordonnés et l'opérateur n'a pas besoin de tourner le tube entre les opérations. Pour les familles présentant plusieurs diamètres et angles de pliage, une cintreuse de tubes CNC à double tête avec axes servocommandés vous offre une répétabilité et un changement de programme plus rapide.
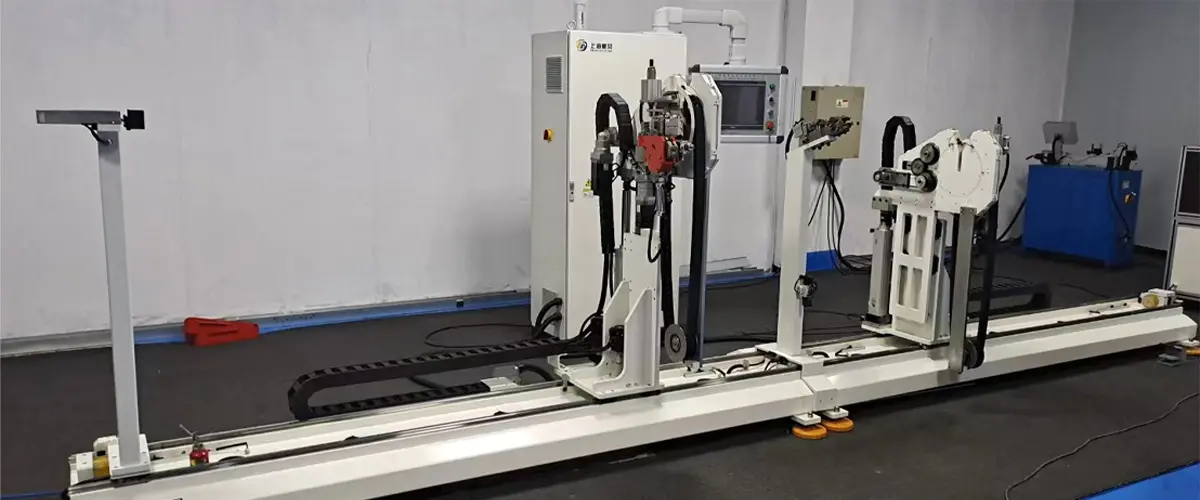
 Cintreuse de tuyaux CNC à double tête pour conduites de frein et hydrauliques Cette cintreuse à double tête servocommandée manipule des tubes de 4,76 à 6,35 mm, cintrant jusqu'à 180° avec chargement automatique. Sa conversion de coordonnées intégrée simplifie la programmation multi-plis, ce qui en fait un outil idéal lorsque vous avez besoin de pliages doubles cohérents sans tourner les pièces entre les opérations. Voir le produit →
Définissez la production requise en pièces par heure et le nombre d’équipes. Une machine autonome suffit si la cintreuse n’est pas le goulot d’étranglement. Si vous avez besoin d'un rendement élevé sur plusieurs stations, une configuration plus automatisée est justifiée. Évitez d’acheter une capacité supplémentaire que vous n’utiliserez pas pendant plusieurs années, car cela augmente les coûts de maintenance et la pression sur l’espace au sol.
Pour les petits lots, le temps passé à changer d’outils et à charger de nouveaux programmes constitue un coût direct. Les cintreuses de tubes à tête unique entièrement automatiques sont utiles ici car elles combinent programmes stockés, positionnement motorisé et serrage rapide. Ils permettent à une machine de passer d'un diamètre de tube à un autre avec une configuration manuelle minimale. En réduisant le temps de changement, ils rendent également les petits lots économiquement viables.
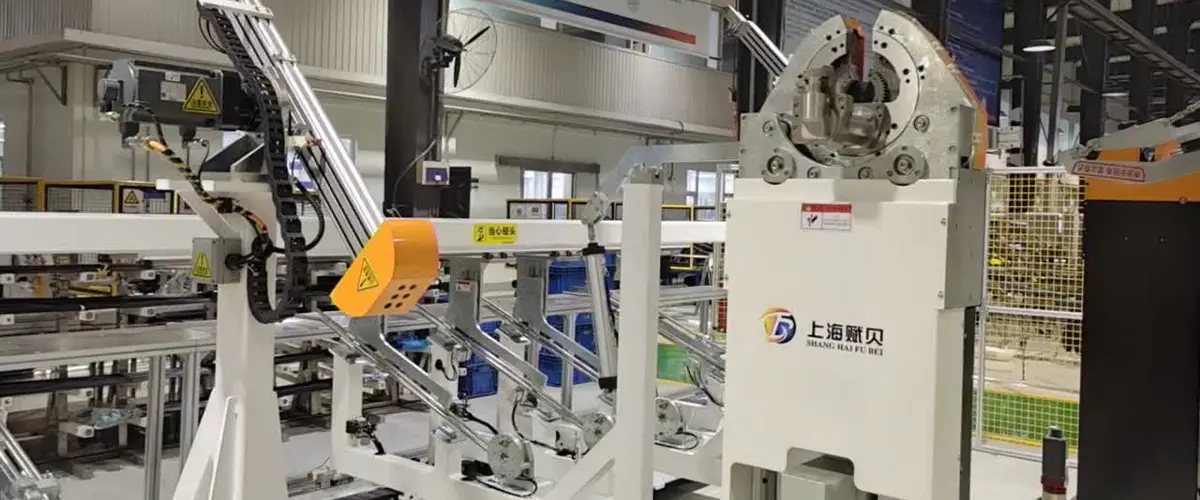
Cintreuse de tuyaux à tête unique entièrement automatique avec PLC Siemens Dotée d'un automate Siemens et d'un servomoteur complet, cette machine automatise le chargement, le pliage et la sortie afin de réduire le travail manuel et les erreurs dimensionnelles que la manipulation manuelle peut provoquer. Sa conception compacte et sa compatibilité avec des géométries complexes conviennent à la production en petits lots où un changement rapide réduit le coût global. Voir le produit → Le passage d'une cintreuse monotube à une ligne automatique se justifie lorsque le goulot d'étranglement est la manutention du matériau ou lorsque la pièce nécessite plus d'une opération en séquence. Une ligne de production automatique pour le formage de tuyaux de climatisation automobile, par exemple, peut combiner la découpe, le pliage, le formage des extrémités et la préparation aux tests d'étanchéité en un seul flux. L’avantage est moins de travaux en cours et moins de tampons. Le risque est qu’une mauvaise intégration crée des temps d’arrêt sur plusieurs stations.
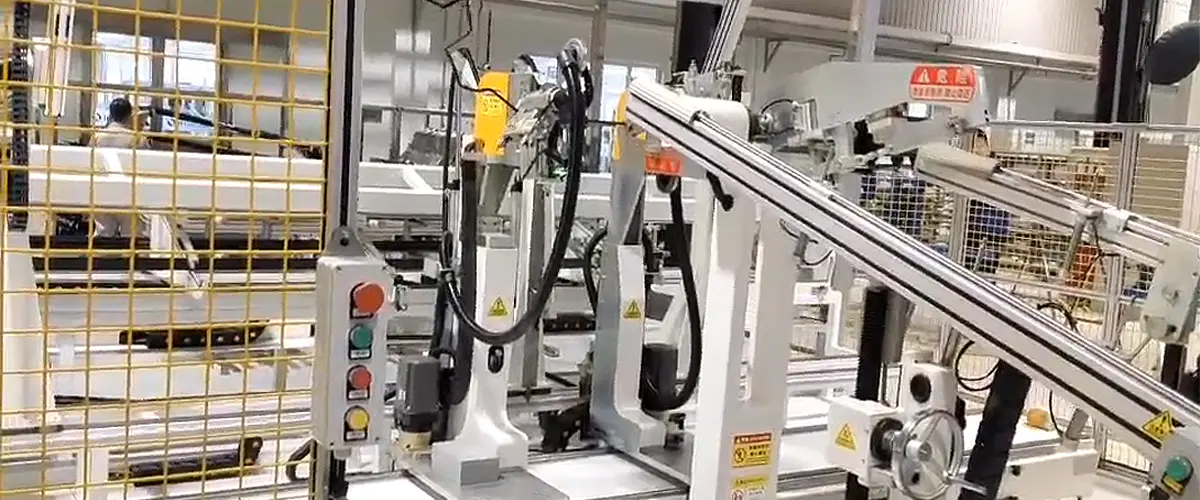
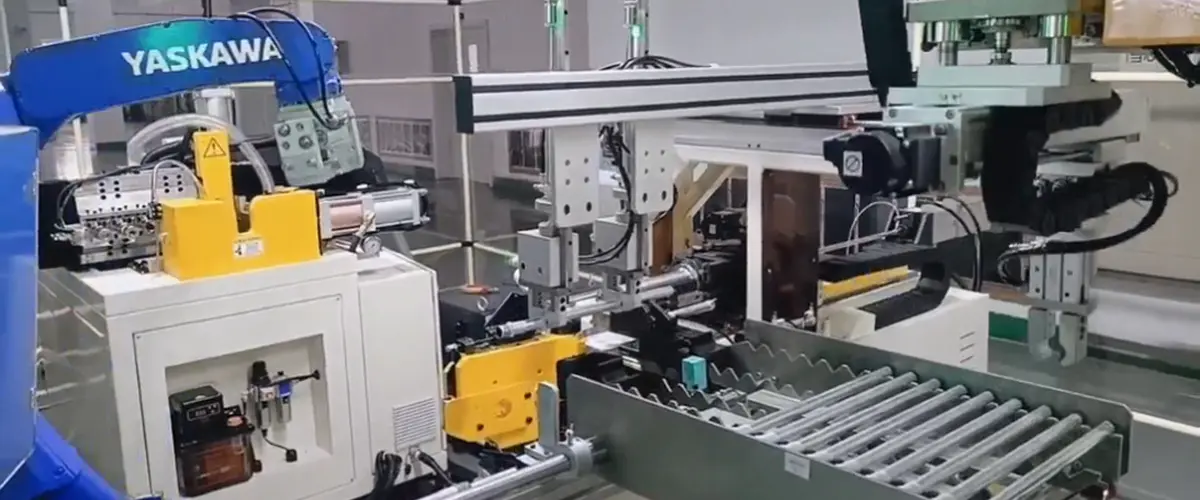
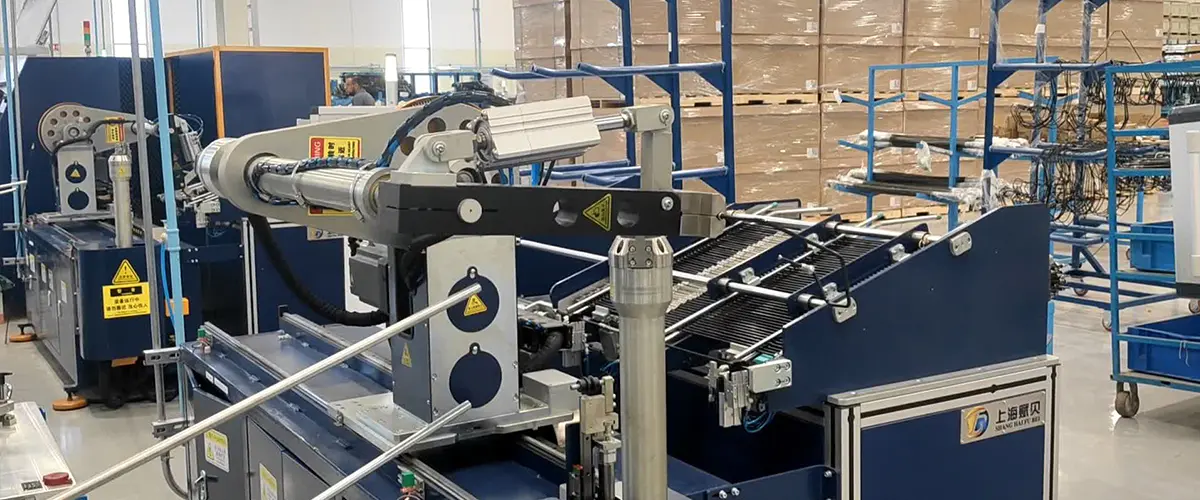
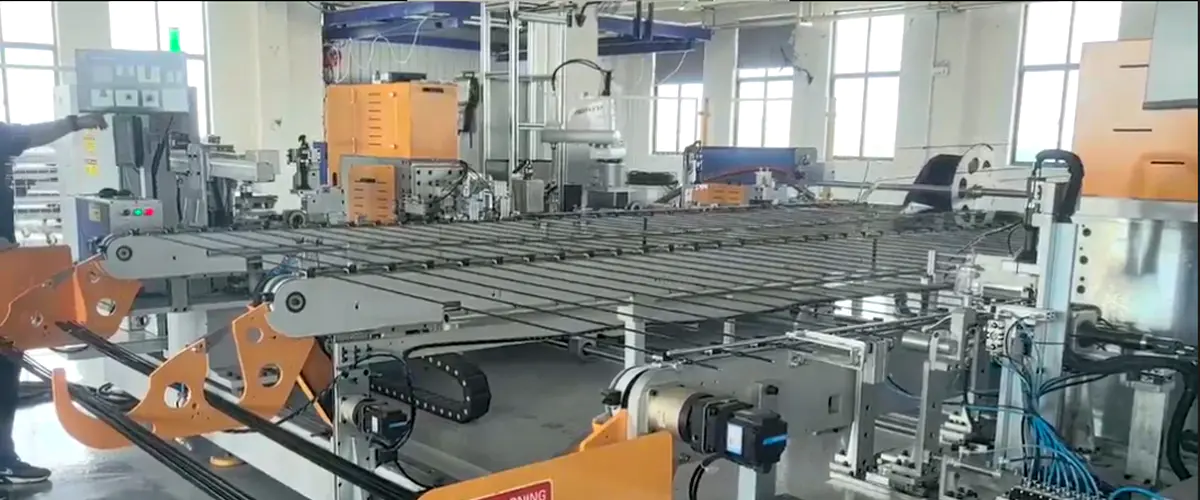
Ligne de production automatique pour le formage de tuyaux de climatisation automobile Cette ligne combine le chargement automatique, le formage des deux extrémités, le pliage et le déchargement, avec un bras robotique transférant des tubes irréguliers entre les stations. Il est conçu pour les pièces nécessitant des opérations différentes à chaque extrémité, ce qui le rend idéal pour les tuyaux de climatisation qui nécessitent des chemins de courbure et un séquençage plus complexes en un seul flux. Voir le produit → En pratique, le même équipement peut servir à différents produits finaux. Les assemblages de conduites de frein sont des tubes en acier de petit diamètre avec des coudes symétriques aux deux extrémités, de sorte qu'une cintreuse à double tête constitue souvent le cœur de la ligne. Les tuyaux de climatisation sont plus grands et nécessitent des chemins de courbure plus complexes ainsi qu'un formage des extrémités, c'est-à-dire exactement là où une ligne automatique maintient la position de chaque coude cohérente. Un récemment livré solution de traitement de tubes clé en main pour un client automobile majeur montre comment la conception de la ligne doit être basée sur des dessins de pièces réels et des objectifs de production.
Avant de vous engager, comparez les constructeurs en utilisant les mêmes preuves que vous utiliseriez pour tout achat d'investissement. Examinez le système de contrôle, le nombre d'axes d'asservissement, la rigidité de l'outillage et la réponse du service. Renseignez-vous sur les installations existantes et les contacts auprès des entreprises qui exploitent des pièces similaires.
Une façon de vérifier la crédibilité consiste à examiner expérience du fabricant . Un constructeur qui conçoit et produit la machine, plutôt que de simplement assembler des composants achetés, peut généralement expliquer les compromis entre la taille du servo, la rigidité du cadre et la durée de vie de l'outil. Il est également plus probable de proposer une solution personnalisée lorsque votre pièce ne correspond pas à un catalogue standard.
Les risques courants en matière d'approvisionnement incluent le choix d'une machine avec un ensemble de commandes difficile à programmer, un service local insuffisant et un outillage non documenté. Ces risques apparaissent après l'installation et non dans le devis. Assurez-vous donc que la proposition commerciale comprend une formation, de la documentation et une liste claire des pièces de rechange.
Les équipements automatisés de traitement des tuyaux constituent une vaste catégorie, mais le bon choix est restreint. Commencez par la pièce qui entraîne le plus de retouches ou qui consomme le plus de main d’œuvre. Cartographiez le processus du tube droit à l’assemblage fini. Décidez ensuite si une cintreuse CNC, une machine à double tête ou une ligne automatique satisfait aux exigences de tolérance et de volume. Une machine capable de répéter le même pliage des milliers de fois n'est utile que si le système qui l'entoure peut alimenter le matériau, changer d'outils et décharger les pièces de manière tout aussi fiable.
L'achat auprès d'un constructeur capable de fournir l'ingénierie d'application et l'intégration de lignes réduit le risque. L’erreur la plus coûteuse est de ne pas payer trop cher pour une machine ; c'est acheter une machine qui ne peut pas faire fonctionner votre famille de pièces actuelle sans un ajustement constant.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Bâtiment A, n° 299 Tangming Road, zone industrielle de Shihudang, district de Songjiang, Shanghai, Chine
Copyright© Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Réservé Usine automatisée d’équipement de traitement de tuyaux