Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Cintreuse de tubes à double tête : un guide pratique pour les fabricants de tubes
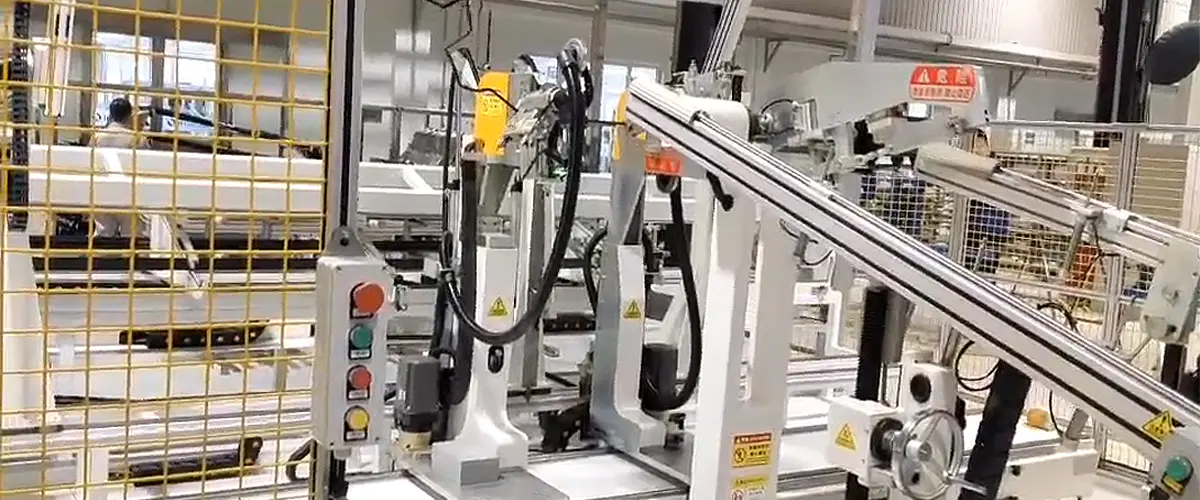
Dans la fabrication de tubes et de tuyaux, le coût réel d'une pièce pliée se cache souvent dans la deuxième passe. Chaque fois qu'un composant nécessite deux pliages symétriques, comme un coude en U, une paire de décalages correspondants ou les deux pieds d'un cadre rectangulaire, une machine à tête unique oblige l'opérateur à plier, relâcher, repositionner et plier à nouveau. Une cintreuse de tubes à double tête supprime cette duplication en montant deux têtes de cintrage sur un lit afin que les deux coudes soient formés en un seul cycle synchronisé.
Ce guide explique comment ces machines fonctionnent, en quoi les principales configurations diffèrent, quelles spécifications déterminent si une machine s'adapte à vos pièces et où une plate-forme à double tête mérite sa place dans l'atelier.
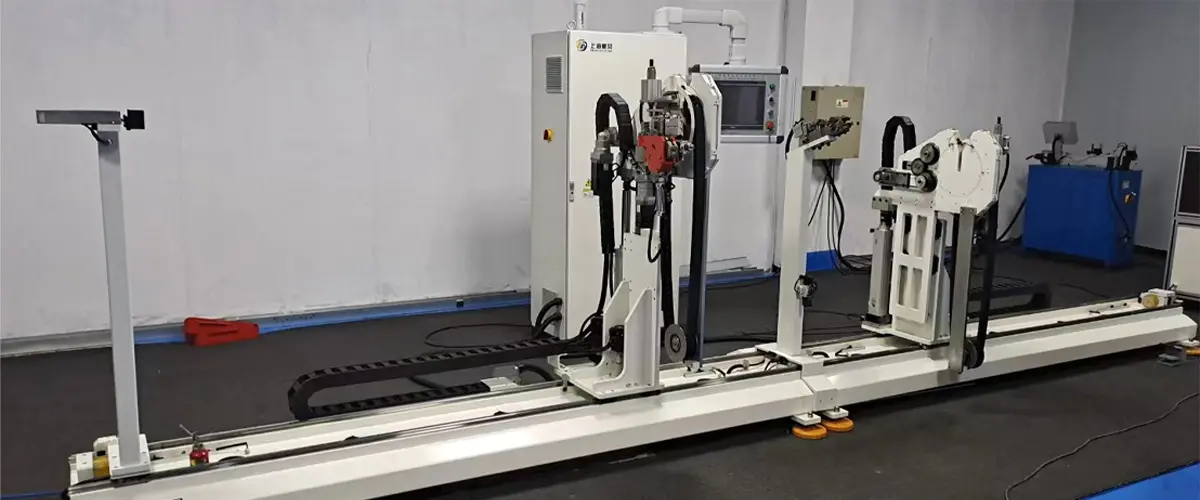
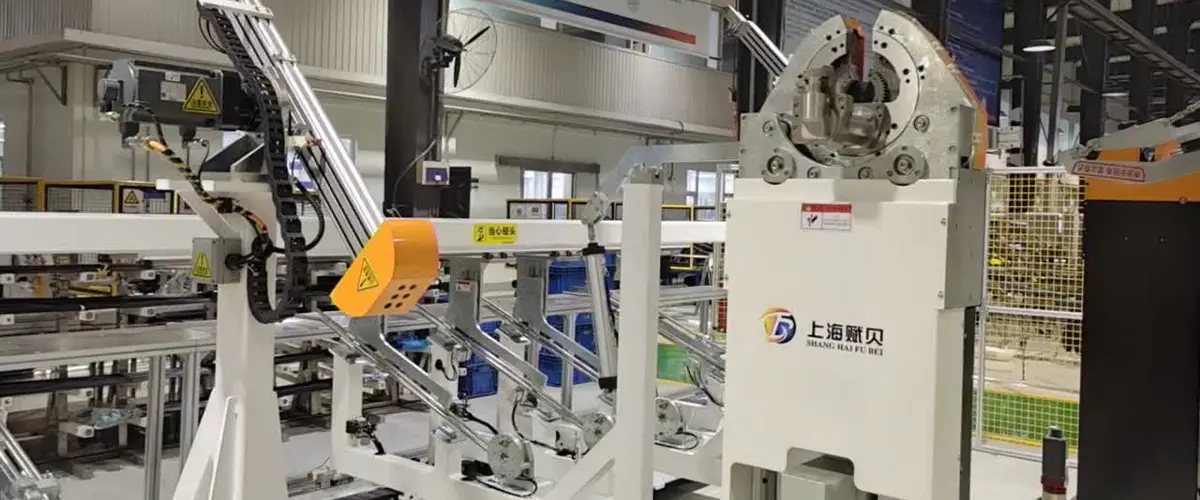
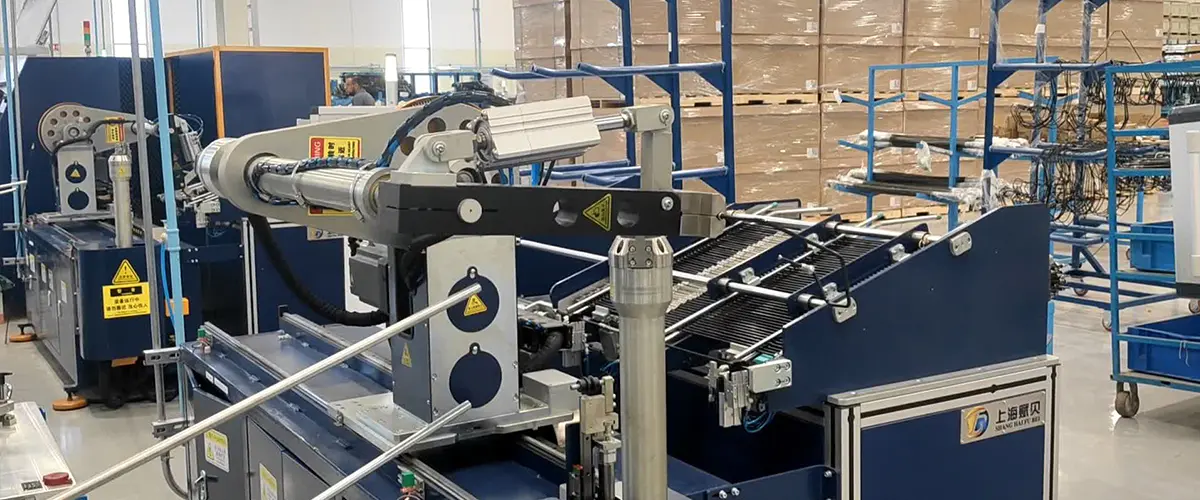
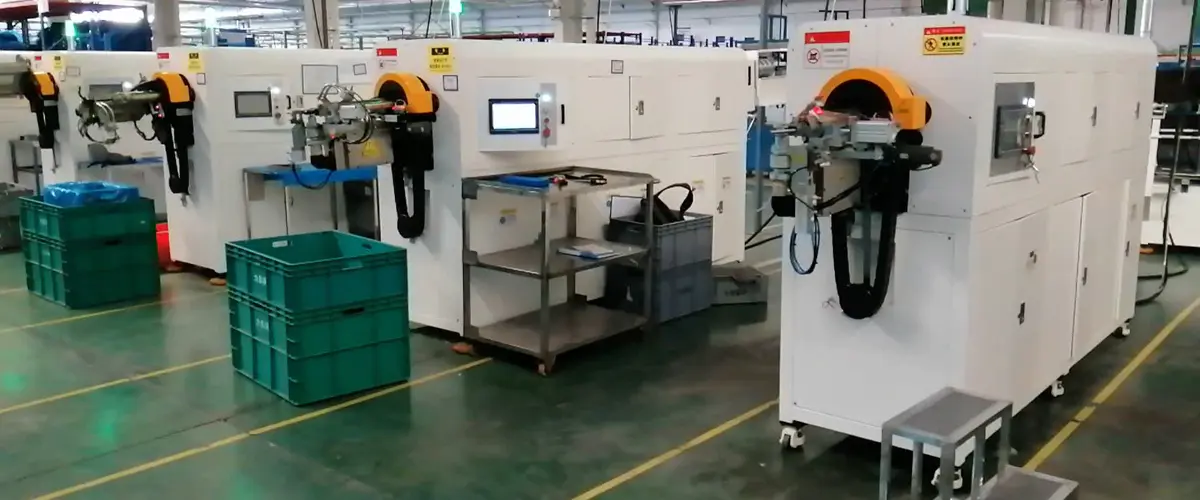
Une cintreuse à double tête transporte deux unités de pliage, généralement décrites comme têtes gauche et droite, sur une base de machine commune. Le tube est serré et maintenu entre eux, et chaque tête fait tourner une matrice de pliage autour de son propre centre pour former un coude. Étant donné que les têtes sont placées sur le même axe, la distance entre les deux coudes est définie par l'espacement des têtes, tandis que l'angle de pliage de chaque côté est contrôlé par le système de commande de la machine ou par des butées mécaniques réglables.
Sur les machines servocommandées, la rotation de la tête et le positionnement des tubes sont programmables, donc passer d'une pièce à l'autre signifie rappeler un programme stocké au lieu de reconstruire la configuration à la main. C’est là que réside le véritable avantage : une géométrie reproductible et un temps de cycle proche de la moitié de celui dont a besoin une machine monotête pour la même pièce symétrique.
Une limite mérite d’être comprise avant d’acheter. La plupart des machines à double tête se plient dans un seul plan. Si votre pièce nécessite également des pliages hors plan, vous avez généralement besoin d'une cintreuse CNC avec chariot rotatif, ou d'une seconde opération sur une autre machine. Faire correspondre l'architecture de la machine à la géométrie de la pièce est la première décision, et tout le reste en découle. Si vous souhaitez un rappel étape par étape sur les fondamentaux, notre article sur comment fonctionne une cintreuse de tubes couvre les mécanismes de base du pliage, du serrage et du retour élastique.
Aucune des deux plates-formes n’est universellement meilleure. Le tableau ci-dessous résume les compromis dont nous discutons le plus souvent lorsque les clients nous envoient leurs dessins de pièces.
| Considération | Cintreuse CNC à une tête | Cintreuse de tuyaux à double tête |
|---|---|---|
| Courbes par cycle | Un | Deux, formés simultanément |
| Formes de pièces typiques | Conduites de tubes tridimensionnelles complexes | Coudes en U symétriques, décalages, jambes parallèles |
| Temps de cycle sur pièces symétriques | Plus long, en raison du repositionnement entre les virages | Court, réalisé en un seul cycle |
| Plan de pliage | Multiplan avec rotation du chariot | Généralement un seul avion |
| Outillage | Un set of bend and clamp dies | Deux ensembles assortis, souvent en miroir |
| Meilleur ajustement | Faible volume, grande variété, pièces 3D | Pièces symétriques répétitives à volume moyen à élevé |
Les servomoteurs entraînent les deux têtes et les axes de positionnement, et les angles de pliage sont saisis sur un écran tactile plutôt que manuellement. Des programmes pour des dizaines de numéros de pièces peuvent être stockés et rappelés, ce qui permet de réduire les changements et de conserver la première partie d'un lot identique à la dernière. C'est la configuration que nous recommandons lorsqu'un atelier plie un mélange de pièces symétriques et les change plusieurs fois par équipe.
 Cintreuse de tuyaux CNC à double tête Conçue pour la production de haute précision et en grand volume de conduites de frein et hydrauliques dans une plage de longueur de 1 000 à 5 000 mm, cette cintreuse de tubes CNC à double tête intègre entièrement au... Voir le produit →
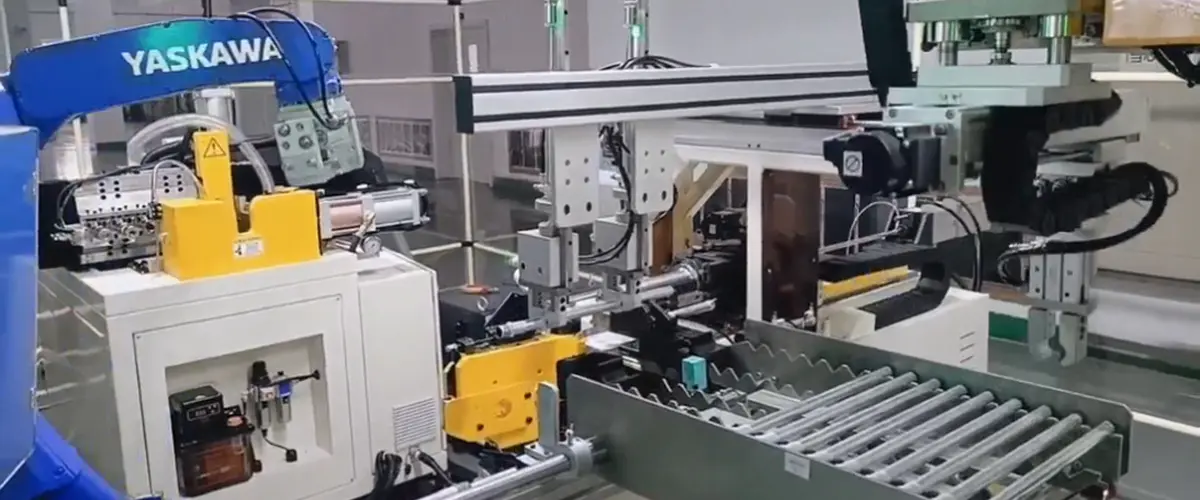
L'automatisation ajoute l'alimentation, le positionnement et le déchargement, de sorte que l'opérateur supervise le cycle au lieu de manipuler chaque tube. Le débit augmente et, tout aussi important, la cohérence augmente, car le tube est localisé par la machine plutôt qu'à la main. Ces machines conviennent aux grands lots d'un seul numéro de pièce et peuvent être reliées à une ligne de traitement de tubes plus large avec un équipement de formage ou de découpe d'extrémité.
Entièrement automatique Double-Head Pipe Bending Machine Conçue pour la production sans surveillance et en grand volume de tubes d'une longueur de 1 000 à 5 000 mm, cette cintreuse CNC à double tête entièrement automatique gère le processus complet... Voir le produit → Les conduites de frein constituent un cas particulier. Les diamètres sont petits, les parois sont minces et la surface est souvent enduite ou plaquée, le serrage doit donc être doux et l'outillage doit être finement fini. Les machines construites pour ce travail utilisent des têtes à pas rapproché, des matrices de pliage précises et une pression de serrage soigneusement contrôlée pour maintenir le rayon de courbure sans ovalisation, flambage ou marques de surface.
Cintreuse de tuyaux à double tête pour tuyaux de frein Synchronisation à deux stations : éliminer les goulets d'étranglement en matière de productivité Les conduites de frein sont généralement des tubes longs et minces, comme les conduites de frein automobiles. Si conventionnel... Voir le produit → Deux machines qui se ressemblent sur une photo de catalogue peuvent différer complètement dans ce qu'elles peuvent réellement plier. Avant de comparer les prix, confirmez ces points par rapport à vos propres dessins de pièces.
Si un fournisseur ne peut pas effectuer un essai de pliage avec votre matériau et votre épaisseur de paroi, demandez une vidéo d'une pièce comparable en cours de production. Le son et le temps de cycle dans une vidéo révèlent souvent plus qu'une fiche technique.
C'est dans la construction automobile que le pliage à double tête fait ses preuves le plus clairement. Les conduites de frein, les conduites de carburant et de vapeur, ainsi que les tuyaux de climatisation contiennent tous des coudes symétriques répétés, et les volumes sont suffisamment élevés pour que le temps de cycle soit important. Dans la production de systèmes de climatisation, la même logique s'applique aux canalisations du condenseur et de l'évaporateur, où deux coudes de rayon correspondant doivent être situés à une distance exacte l'un de l'autre.
Au-delà des tubes métalliques, les tubes en nylon et PA utilisés dans les systèmes fluides et pneumatiques peuvent également être pliés sur des plates-formes à double tête lorsque l'outillage est adapté au matériau plus tendre et à son comportement de retour élastique différent. Le fil conducteur est la répétition : si une grande partie de vos pièces est symétrique, le deuxième responsable effectue un travail rémunéré à chaque cycle.
Les bons résultats proviennent de la configuration et non du panneau de commande. La séquence suivante est une routine fiable.
Parce qu’une machine à double tête est configurée autour de vos pièces, le fournisseur compte autant que la machine. Demandez comment les matrices de pliage sont conçues, comment le système de contrôle gère le retour élastique et qui prend en charge la machine une fois qu'elle est installée. Un fournisseur qui construit à la fois la machine et l’outillage peut assumer la responsabilité du pliage fini, et pas seulement du cadre.
Nous sommes Shanghai Fubei Electromechanical Equipment, un fabricant de machines de traitement de tubes fondé en 2012. Nos cintreuses à double tête, cintreuses à tête unique, cintreuses de tubes en nylon, machines de formage d'extrémité et lignes de production automatiques utilisent une servocommande, des interfaces homme-machine et des systèmes de contrôle informatique, et nous construisons des lignes personnalisées pour les clients de l'automobile et de la climatisation. Vous pouvez en savoir plus sur notre expérience dans les équipements de traitement de tubes et la façon dont nous abordons les projets personnalisés.
Dans la plupart des cas, chaque tête est usinée pour produire le même rayon, ce qu'exigent les pièces symétriques. Certaines machines peuvent être réglées avec des matrices différentes sur chaque face, mais la pièce doit néanmoins être géométriquement compatible avec un plan de pliage commun.
Pour les courbures à paroi mince ou à grand rayon, un mandrin ou une matrice d'essuyage peut être nécessaire pour éviter l'aplatissement et le froissement. L'espace entre les têtes est limité, discutez donc du support du mandrin avec votre fournisseur avant la construction de la machine.
Les tubes en acier, en acier inoxydable, en cuivre, en cuivre-nickel, en aluminium, en nylon et en PA sont tous courants. Le matériau et l'épaisseur de paroi déterminent l'outillage, la pression de serrage et le degré de compensation du retour élastique requis.
Une cintreuse de tubes à double tête n'est pas simplement une machine à une tête plus rapide. Il s'agit d'une manière différente de planifier une pièce, et les économies proviennent de la suppression d'une deuxième opération de manipulation à chaque cycle. Si votre production est construite autour de coudes symétriques, cela vaut la peine d'envoyer un dessin et un temps de cycle cible à un fabricant et de lui demander à quoi ressemblerait la machine pour votre tube spécifique.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Bâtiment A, n° 299 Tangming Road, zone industrielle de Shihudang, district de Songjiang, Shanghai, Chine
Copyright© Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Réservé Usine automatisée d’équipement de traitement de tuyaux